放電加工の原理|形彫りとワイヤ放電加工の違い・加工液と電極の役割を図解
電験三種の機械で扱う放電加工の原理を、1回の放電の4段階から整理します。加工液の役割、パルス電源と1パルスのエネルギー、形彫りとワイヤ放電加工の違いを図解し、例題4問で計算まで確かめます。
 機械を図解で読む図解でわかる 電験三種 機械 1
直流機Kindle Unlimited 対象Kindle で読む
焼入れした硬い鋼でも、放電なら削れます。刃物を工作物に当てず、小さな雷のような放電をくり返して、少しずつ溶かして取り除くからです。この記事では、放電加工の原理と、1パルスのエネルギーの計算を中心に扱います。1回の放電で何が起きるか、加工液は何のためにあるか、形彫りとワイヤ放電加工はどう違うか。図で意味を確かめながら進み、4つの例題で手を動かしましょう。
- 放電加工とは
- 電極と工作物の間のパルス放電の熱で、工作物を溶かして取り除く
- 1回の放電で起きること
- 絶縁破壊 → アーク柱 → 溶融・気化 → 除去
- 加工液の役割
- 絶縁性の媒体、冷却、くずの排出
- パルス電源と1パルスのエネルギー
- 、
- 放電のエネルギーと面の粗さ
- エネルギーが大きいと、速いが粗い
- 形彫りとワイヤ放電加工
- 電極の形を写す加工と、細い線で切り抜く加工
- 特徴と電極の消耗
- 硬い材料に強いが、導電性の材料に限る
- 例題で確かめる
- 特徴の正誤、加工液、エネルギーと電力、方式の選択
放電加工とは?刃物を使わず、火花で溶かして削る
放電加工は、工具の電極と工作物の間に短い放電(火花)を起こし、その熱で工作物の表面を少しずつ溶かして取り除く加工法です。電極と工作物は触れず、数十マイクロメートルほどのすきまをあけて向かい合います。すきまは、絶縁性の液体である加工液で満たします(図1)。
パルス電源が、電極と工作物の間に短い電圧を何度も加えると、そのたびにすきまで放電が起き、工作物に小さなくぼみができます。放電は毎秒数万回以上もくり返されることがあり、小さなくぼみが積み重なって、電極の形が工作物に写っていきます。電極は、すきまが保たれるように、少しずつ送られます(図2)。
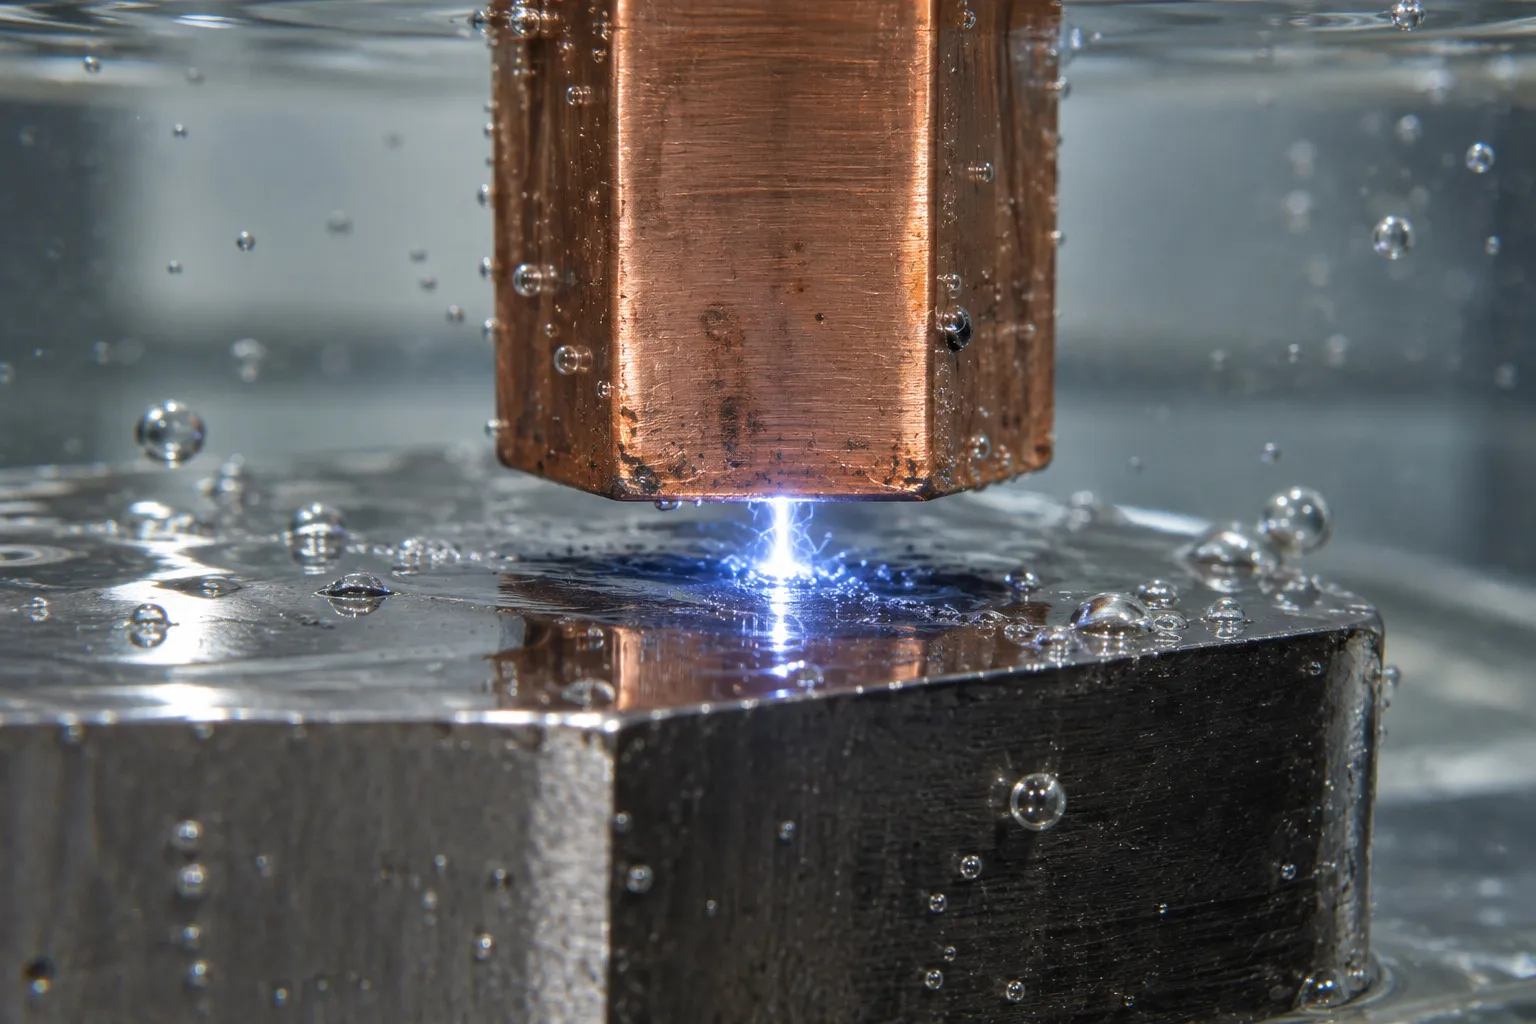
- 電極 加工する形をもつ工具
- 火花 すきまで起きる放電
- 気泡 放電のまわりに生じる小さな泡
- 工作物 放電の熱で表面が溶ける
1回の放電で起きること:4段階
1回の放電は、次の4段階で進みます(図3)。
- 絶縁破壊:電極と工作物の間に電圧を加えると、すきまの電界が強くなり、やがて絶縁が破れて電流が流れ始める
- アーク柱:電流が細い柱の形の放電路に集中し、その部分が非常に高温になる
- 溶融・気化:高温で、工作物の表面が溶け、一部は気化する
- 除去:放電が止まると加工液に冷やされ、溶けた金属は小さなくずになって流され、小さなくぼみが残る
電界と電圧の関係は、電位と平行板の電界で確かめられます。放電の熱を使うという点では、電気加熱の方式で扱ったアーク加熱と同じ仲間です。アーク加熱は熱で金属を溶かして使い、放電加工は小さな溶融を積み重ねて形をつくります。
加工液の役割:絶縁性の媒体・冷却・くずの排出
加工液には、次の3つの役割があります。
| 役割 | はたらき |
|---|---|
| 絶縁性の媒体 | すきまを絶縁し、電圧を加えると放電が起きる場をつくる |
| 冷却 | 放電で熱くなった電極と工作物を冷やす |
| くずの排出 | 加工でできたくずを流し去る |
加工液には、水を主にした液と、油を主にした液があります。ワイヤ放電加工では、イオンを取り除いた水(脱イオン水)が多く使われます。
くずがすきまにたまると、異常な放電や短絡が起こり、加工面が悪くなります。そこで、加工液を噴き出したり、電極を上下に動かして液を入れ替えたりして、くずの排出を助けます。
パルス電源と1パルスのエネルギー
パルス電源は、電流を流す時間と休む時間を、交互にくり返します(図4)。電流を流す時間をパルス幅 、休む時間を休止時間 といい、1回分の長さが周期 です。
周期と周波数の関係は、次のとおりです。
周波数 は、1秒あたりのパルスの数です。休止時間があるのは、一般に、放電のあとにすきまの絶縁をもとに戻し、くずを流し去って、次の放電に備えるためです。
1回の放電で使われるエネルギー、つまり1パルスのエネルギー は、放電中の電圧 、電流 、パルス幅 から求めます。ここでの は、放電が始まったあと、すきまにかかっている電圧です。 と は一定とみなします。
パルスは毎秒 回くり返されるので、平均の電力 は、次の式で表されます。
は、放電している時間の割合です。休止時間を長くすると、1パルスのエネルギーは同じでも、平均の電力は小さくなります。 なので、 に毎秒のパルス数 を掛けると、電力になります(熱量と電力の関係は電熱の計算を参照)。
放電のエネルギーと面の粗さ
1パルスのエネルギー が大きいほど、1回の放電で取り除く量が増え、加工は速くなります。しかし、できるくぼみも大きくなり、加工した面は粗くなります。 を小さくすると、その逆です(図5)。
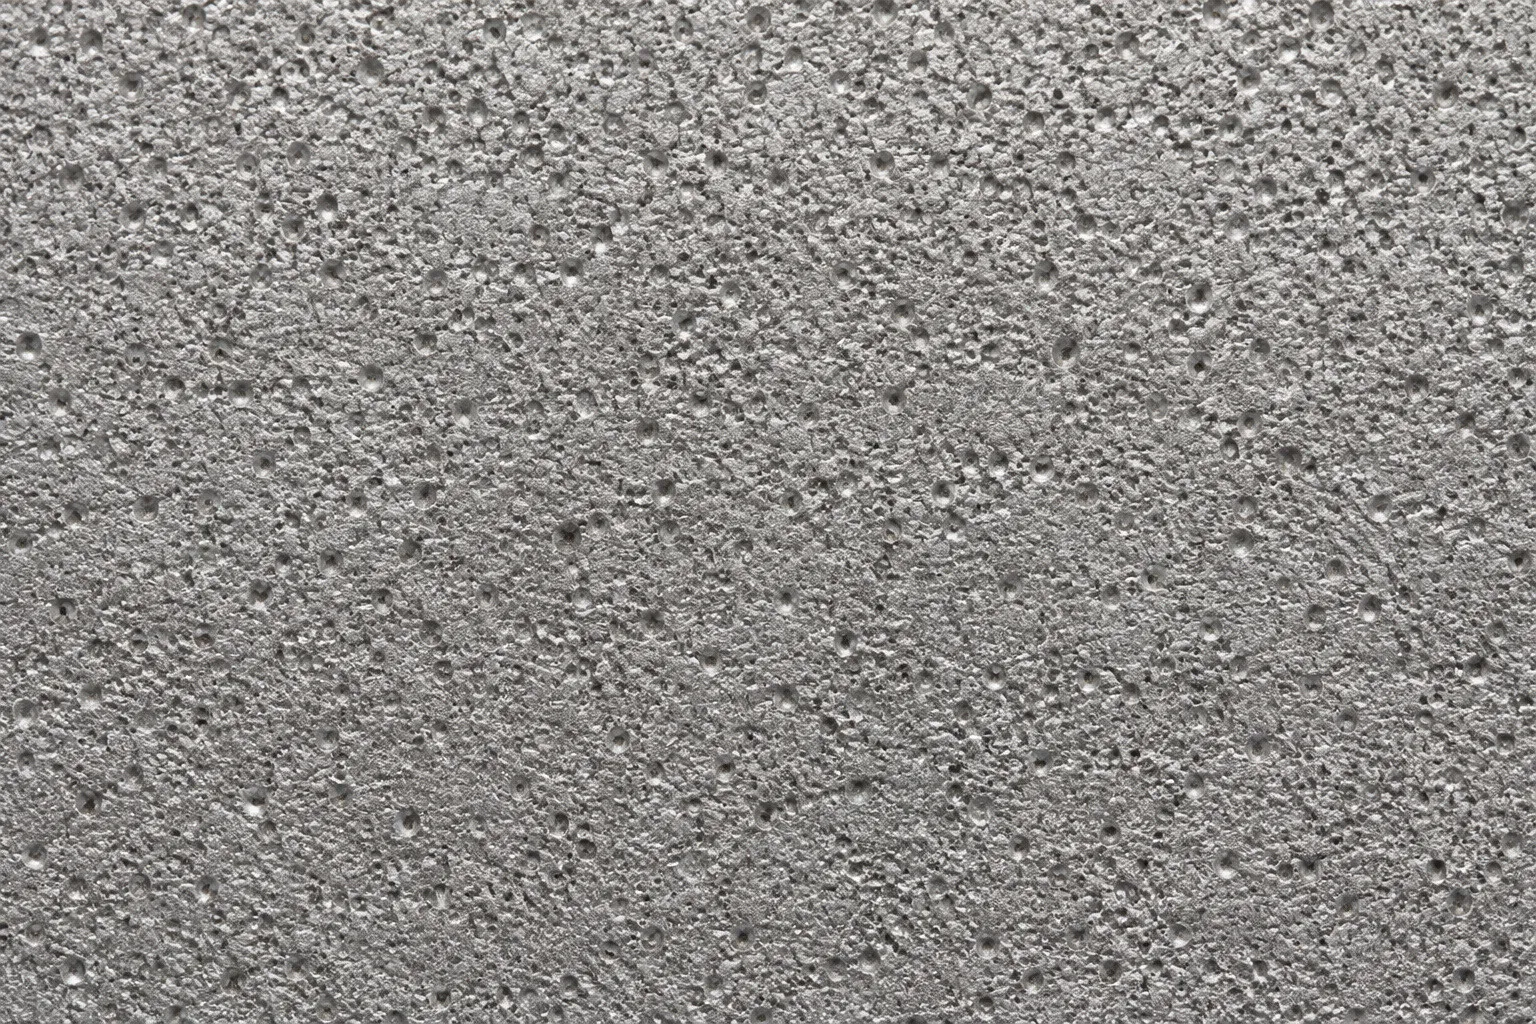
放電加工した面は、小さなくぼみが一面に重なった、ざらついた面です(図6)。一般に、はじめは大きなエネルギーで速く削り、最後に小さなエネルギーで面を整える、という順に条件を変えます。
形彫り放電加工とワイヤ放電加工
放電加工は、電極の使い方で、形彫り放電加工とワイヤ放電加工に分けられます(図7)。
形彫り放電加工は、加工したい形に合わせてつくった電極を、工作物に向けて送り、電極の形を写してくぼみを彫ります。電極には、銅や黒鉛などが使われます(図8)。
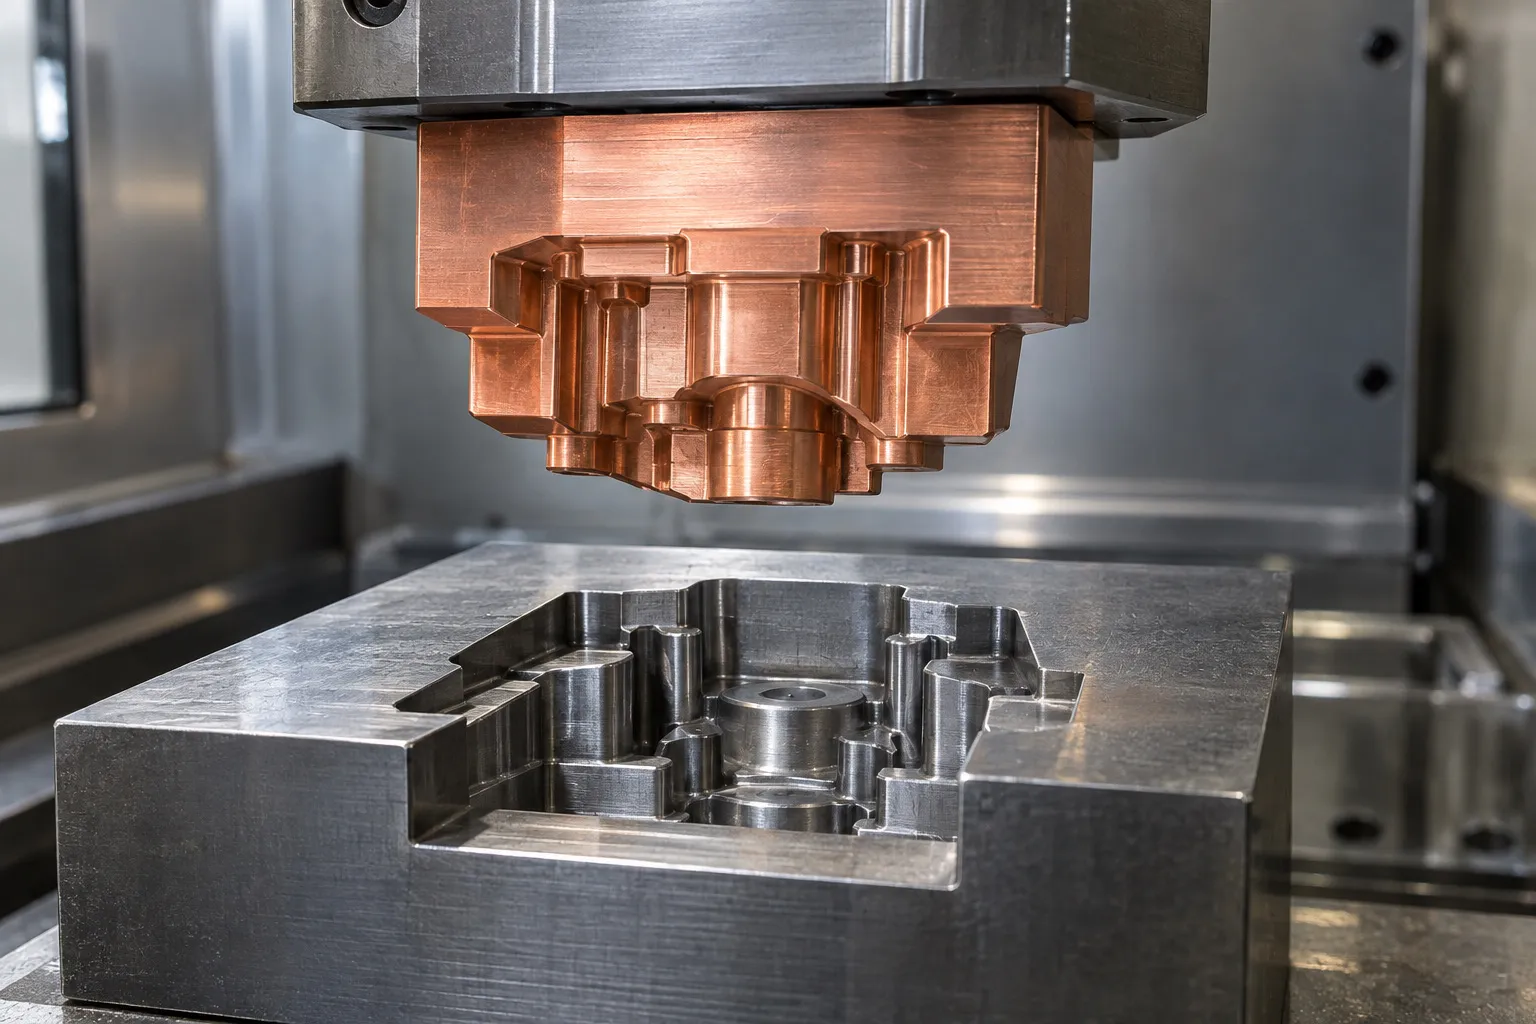
- 電極 加工する形をもつ銅色の工具
- 凹凸 この形が工作物に写る
- くぼみ 電極の形が写った部分
- 工作物 鋼のブロック
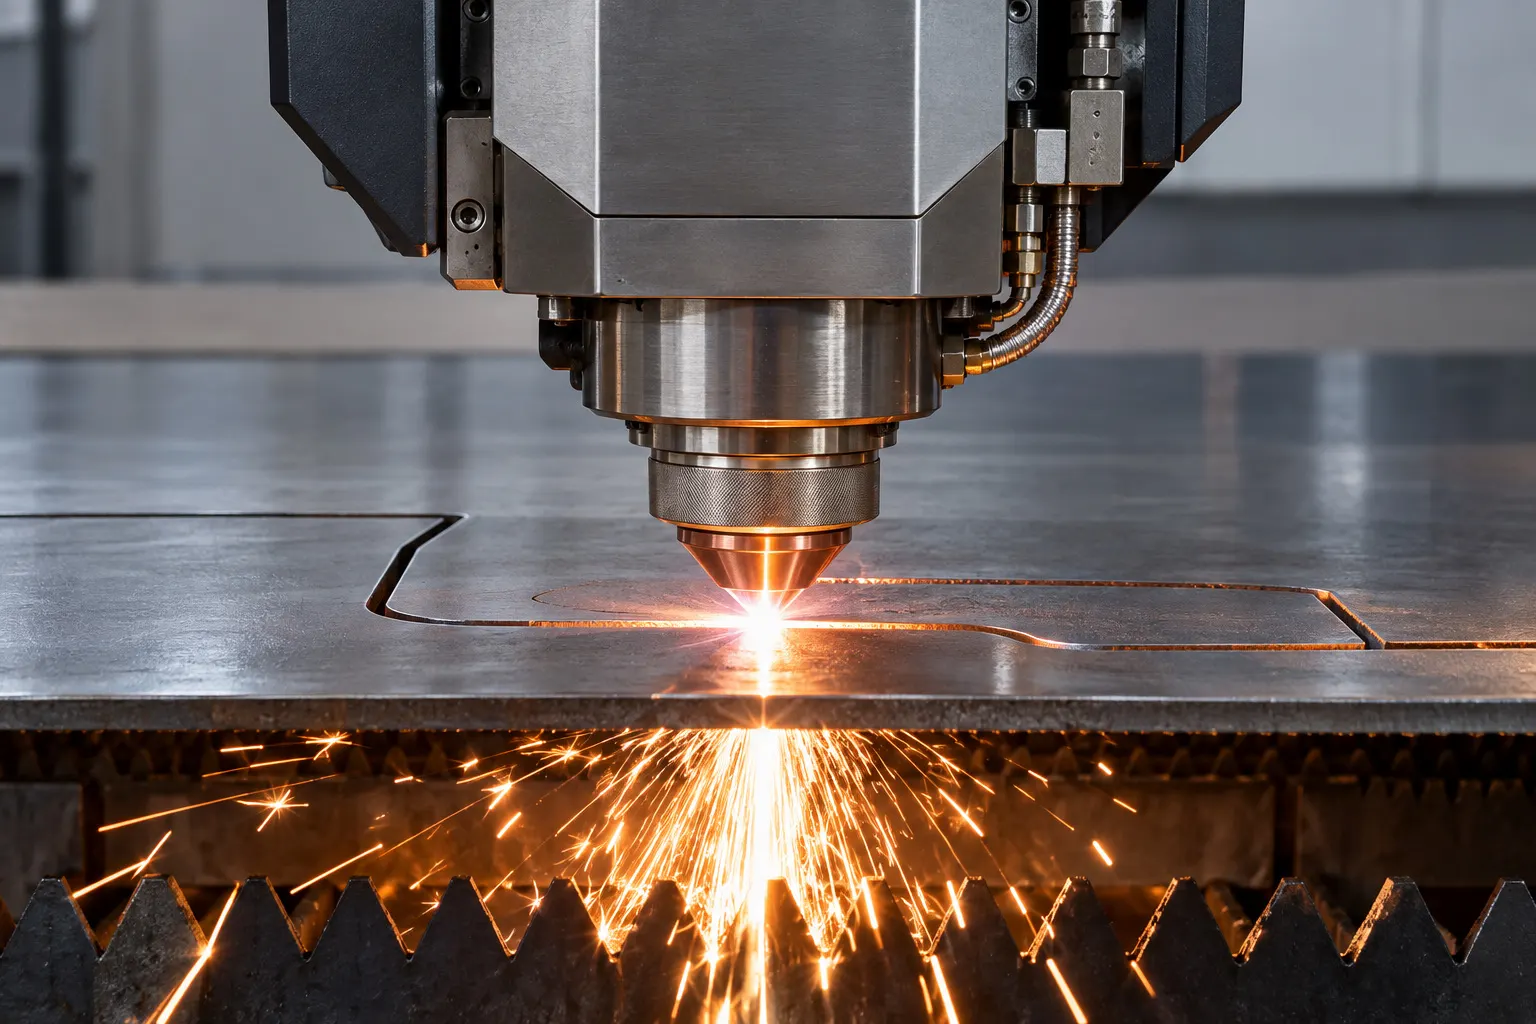
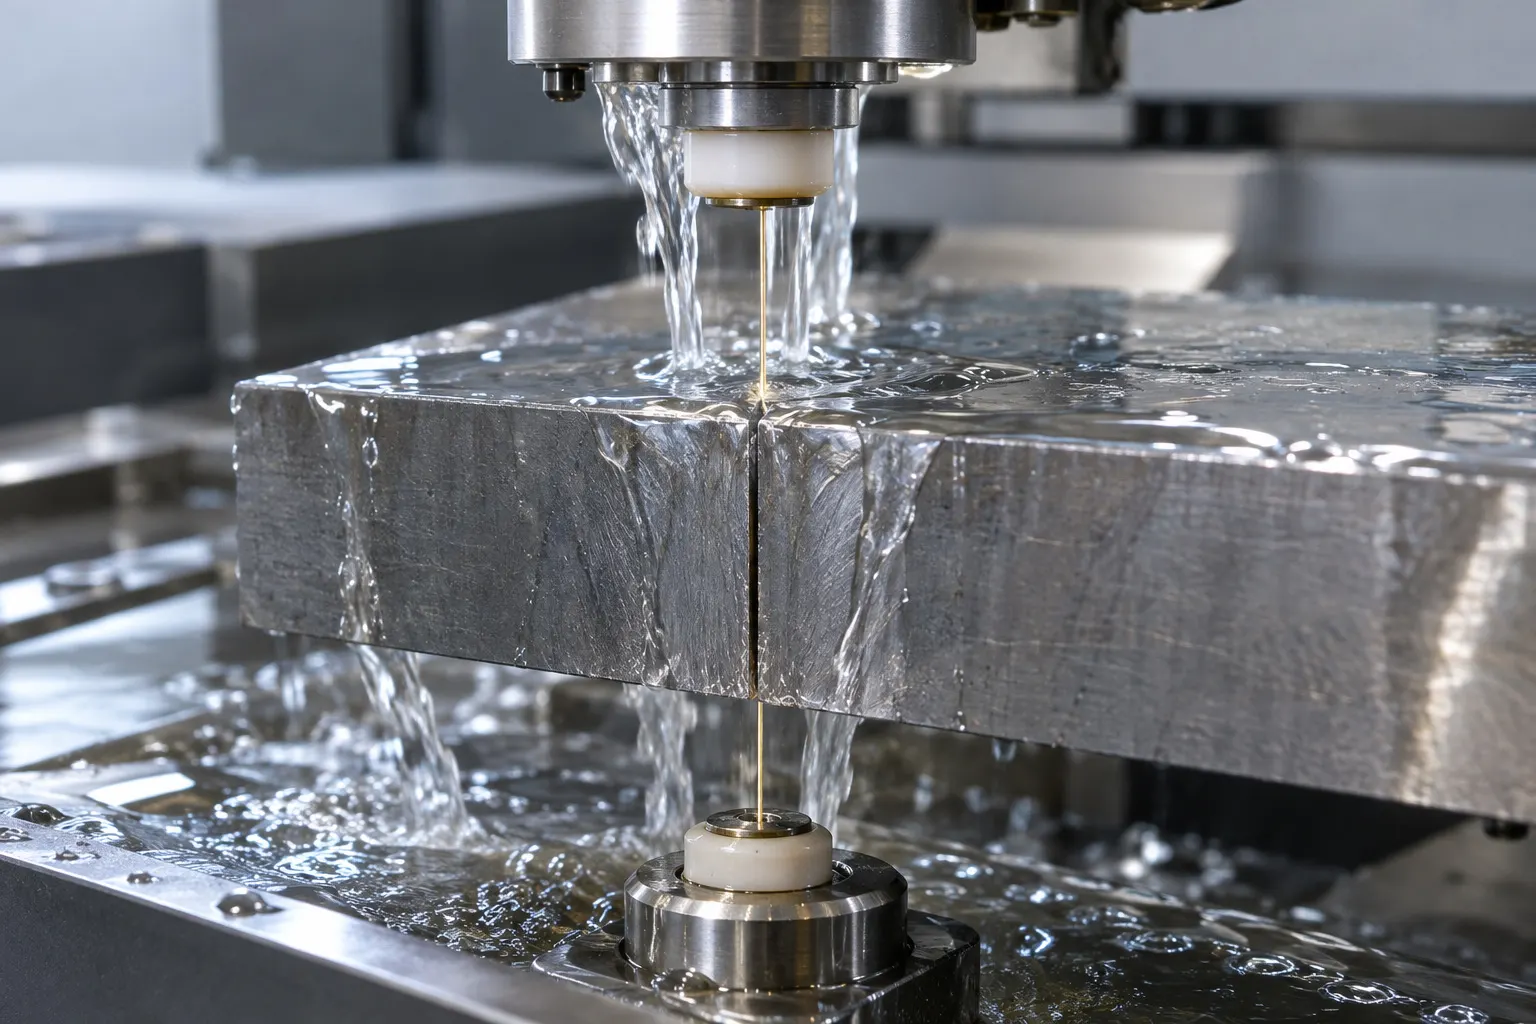
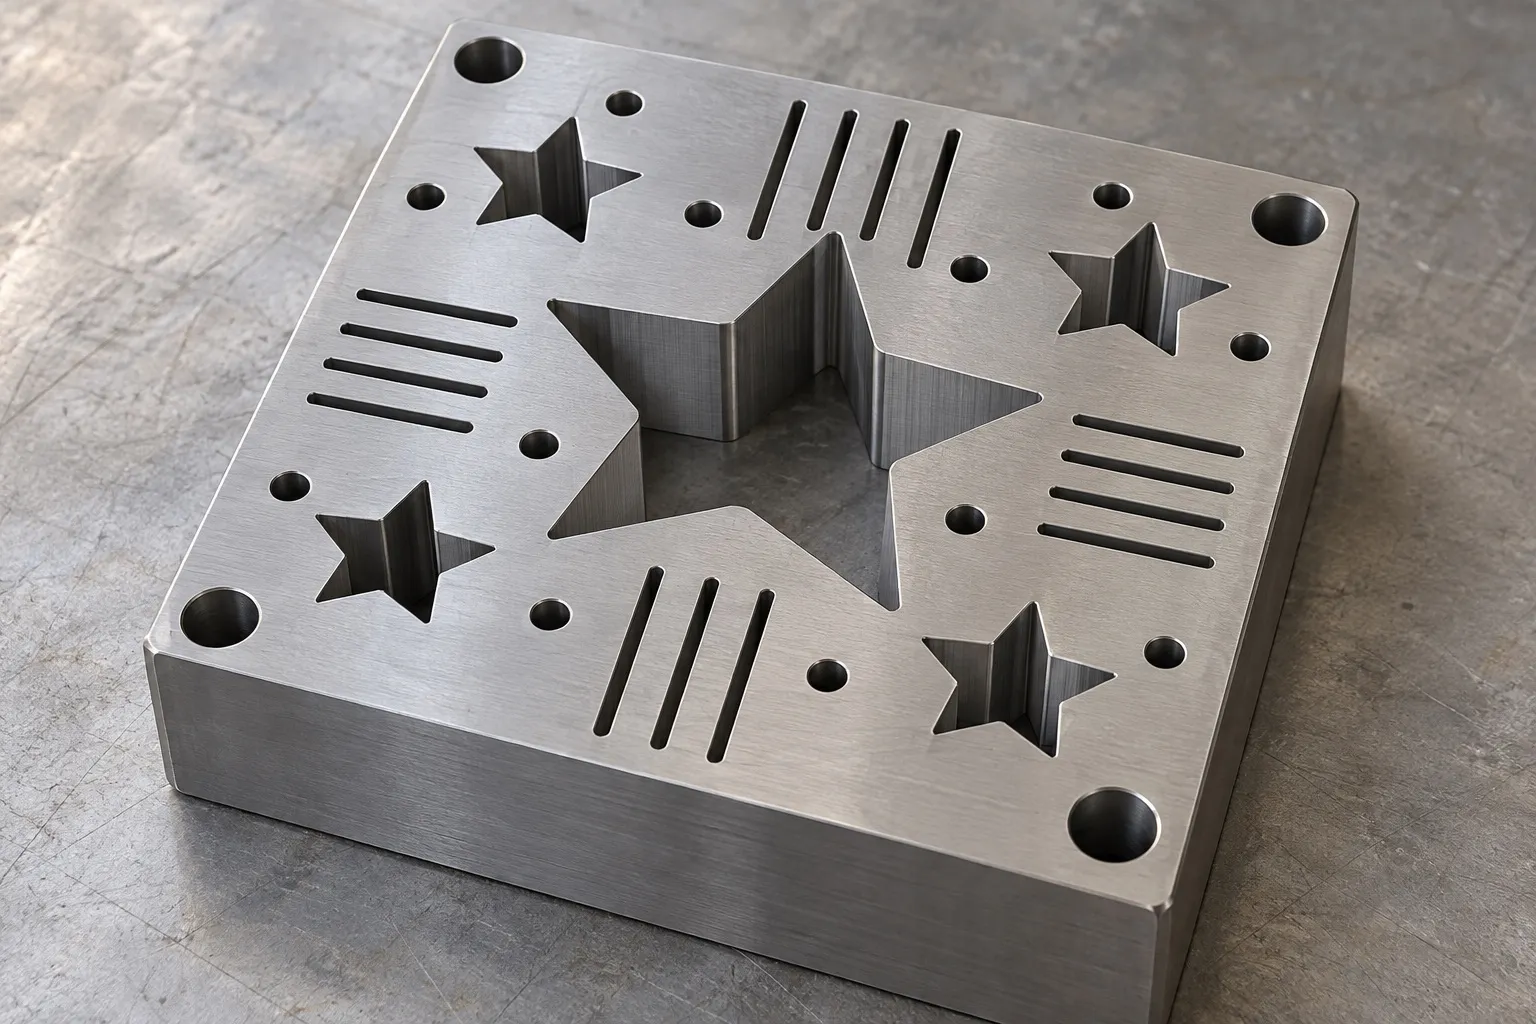
ワイヤ放電加工は、細い金属線(ワイヤ)を電極にします。ワイヤを走らせながら、工作物を水平に動かし、糸のこで切り抜くように、輪郭に沿って切ります。ワイヤが工作物を貫くので、一般に、行き止まりのくぼみではなく、貫通した形の切り抜きに向きます。複雑な形の穴や溝をもつ金型の部品も、放電加工でつくられます(図9)。
2つの方式を比べると、次のとおりです。
| 項目 | 形彫り | ワイヤ |
|---|---|---|
| 電極 | 加工する形の電極 | 細いワイヤ |
| 動かし方 | 電極を送る | 工作物を動かす |
| 向く加工 | くぼみ・型 | 輪郭の切り抜き |
放電加工の特徴と電極の消耗
放電加工の向き不向きを、特徴と理由で整理します。
| 向き不向き | 特徴 | 理由 |
|---|---|---|
| 得意 | 硬い材料の加工 | 熱で削るので、硬さの影響を受けにくい |
| 得意 | 複雑な形・細かい形 | 電極やワイヤの形が、そのまま写る |
| 苦手 | 絶縁物の加工 | 導電性がないと、放電が起きない |
| 苦手 | 大量に削る加工 | 1回の放電で取り除く量が小さい |
放電では、工作物だけでなく、電極も少し溶けて減ります。これを電極の消耗といいます。消耗は、極性などの電気条件によって変わります。理想は、電極の溶融を抑え、工作物の溶融を多くすることで、一般に、電極の消耗が小さくなる条件が選ばれます。消耗した電極の形は、そのまま工作物に写るので、形彫りでは電極の消耗が加工の精度に関わります。
放電加工は、電極(またはワイヤ)という工具を必要とします。電極のかわりに、電子ビームやレーザ光でエネルギーを狭い場所に集めて加工する方法が、ビーム加工です。
例題で確かめる:特徴・加工液・パルスのエネルギー
解答と解説を見る
(1) 正しい。電極と工作物は、すきまをあけて向かい合います。
(2) 正しい。放電を起こすには、工作物が導電性でなければなりません。
(3) 正しい。加工液は、絶縁性の媒体、冷却、くずの排出の3つの役割をもちます。
(4) 誤り。放電加工は熱で溶かして削る方法で、工作物の硬さの影響を受けにくい特徴があります。
答え:(4)
解答と解説を見る
(ア) 絶縁性の媒体として、すきまを絶縁し、電圧を加えると放電が起きる場をつくります。
(イ) 加工液が熱を受け取り、電極と工作物を冷却します。
(ウ) 加工でできた小さなくずは、加工液が流し去ります。くずがたまると、異常な放電や短絡が起こりやすくなります。
答え:(ア) 絶縁、(イ) 冷却、(ウ) くず
解答と解説を見る
(1) です。
(2) 周期は です。
(3) 1パルスのエネルギーに、毎秒のパルス数を掛けます。
確かめます。 で、放電している時間の割合は です。 となり、一致します。
(4) 周期は です。パルス幅は同じなので、 は変わりません。
休止時間を長くしても、1パルスのエネルギーは同じです。平均の電力は 400 W から 200 W に下がります。
答え:(1) 20 mJ、(2) 20 kHz、(3) 400 W、(4) 200 W
解答と解説を見る
(1) ワイヤ放電加工です。ワイヤが工作物を貫き、輪郭に沿って切り抜けます。
(2) 形彫り放電加工です。電極の形が、底のあるくぼみとして写ります。
(3) ワイヤ放電加工です。細い金属線がワイヤで、工作物を動かして切ります。
答え:(1) ワイヤ、(2) 形彫り、(3) ワイヤ
よくある質問
放電加工は、なぜ硬い材料でも加工できるのですか。
放電の熱で、工作物を溶かして取り除くからです。刃物で削る加工とちがい、工作物の硬さの影響を受けにくくなります。そのため、ダイやパンチなどの硬い工具や、超硬合金の加工に使われます。
絶縁物は、放電加工できないのですか。
一般には、できません。放電は、電極と工作物の間に電圧を加えて起こすので、工作物が電気を通さないと、放電が起きないからです。金属などの導電性の材料が対象になります。
パルスの休止時間は、なぜ必要ですか。
一般に、休止時間の間に、すきまの絶縁がもとに戻り、くずが流されて、次の放電の準備ができるからです。休止時間を長くすると、1パルスのエネルギーは同じでも、平均の電力は小さくなり、加工は遅くなります。
形彫りとワイヤ放電加工は、どう使い分けますか。
くぼみや型のように、電極の形を写したいときは、形彫り放電加工を使います。板から輪郭に沿って、貫通した形を切り抜きたいときは、ワイヤ放電加工を使います。
思い出してみよう
答えを見る前に、まず自分で思い出してからタップしてください。
放電加工で工作物を削るのは、何の熱ですか?
電極と工作物の間の放電(火花)の熱で、工作物の表面が溶けて取り除かれます。
1回の放電の4段階は何ですか?
絶縁破壊 → アーク柱 → 溶融・気化 → 除去です。
加工液の3つの役割は何ですか?
絶縁性の媒体、冷却、くずの排出です。
1パルスのエネルギーと、平均の電力の式を書けますか?
、()です。
形彫りとワイヤ放電加工は、どう違いますか?
形彫りは電極の形を写し、ワイヤは細い線で輪郭を切り抜きます。
放電加工できる工作物の条件は何ですか?
電気を通す材料(導電性)であることです。
まとめ
- 放電加工は、電極と導電性の工作物の間に放電をくり返し、熱で溶かして取り除く。硬さの影響を受けにくい
- 1回の放電は、絶縁破壊 → アーク柱 → 溶融・気化 → 除去の4段階で進む
- 加工液の役割は、絶縁性の媒体、冷却、くずの排出の3つ
- 1パルスのエネルギーは 、平均の電力は 。エネルギーが大きいと、速いが面は粗い
- 形彫りは電極の形を写し、ワイヤは細い線で輪郭を切り抜く
電子ビームやレーザ光でエネルギーを集める加工はビーム加工、放電のアークの熱を使う加熱は電気加熱の方式の記事へ進みましょう。