電子ビーム加工とレーザ加工の原理|エネルギー密度と真空・集光の違いを図解
電験三種の機械で扱う電子ビーム加工とレーザ加工の原理を、エネルギー密度の考え方から整理します。真空が必要な理由、レーザ光の性質と種類、プラズマ加工との違いを図解し、例題4問で計算まで確かめます。
 機械を図解で読む図解でわかる 電験三種 機械 1
直流機Kindle Unlimited 対象Kindle で読む
光や電子を針の先ほどに絞れば、金属にも穴があきます。ビーム加工は、エネルギーを狭い場所に集めて、材料を溶かしたり、取り除いたりする加工です。この記事では、電子ビーム加工とレーザ加工の原理と、エネルギー密度の計算を中心に扱います。なぜ電子ビームは真空の中で使うのか、レーザ光は何が特別なのか、プラズマ加工とは何がちがうのか。図で意味を確かめながら進み、4つの例題で手を動かしましょう。
- ビーム加工とは
- エネルギーを狭い場所に集める。 で、絞るほど高くなる
- 電子ビーム加工
- 真空の中で電子を加速し、電磁レンズで絞って当てる
- レーザ光の性質
- 単色性・指向性・可干渉性
- レーザの種類
- CO2 は約 10.6 μm、YAG・ファイバは約 1.06 μm
- レーザ加工
- 切断・溶接・穴あけ。大気中で行える
- プラズマ加工
- 細く絞ったアークで溶かし、ガスの流れで吹き飛ばして切る
- 3つの加工法の比較
- エネルギーのもと、環境、得意な加工
- 例題で確かめる
- エネルギー密度、電子ビームの電力、加工法の正誤、光の性質
ビーム加工とは?エネルギーを狭い場所に集める加工
ビーム加工は、電子や光などを細いビームに絞り、そのエネルギーを狭い場所に集めて、材料を溶かしたり、取り除いたりする加工法です。工具が材料に触れないのが特徴で、電子ビーム加工、レーザ加工、プラズマ加工が代表です。
ビーム加工の考え方の中心は、エネルギー密度です。ここでは、ビームの出力 [W] を、ビームが当たる面(スポット)の面積 で割った値を、エネルギー密度 とします。円形のスポットで、直径が のとき、次のようになります。
出力が同じでも、直径 を に絞ると、 は になり、エネルギー密度は 100 倍になります(図1)。
電子ビーム加工:真空の中で電子を絞って当てる
電子ビーム加工は、陰極から出した電子を、真空の中で高速に加速し、細く絞って工作物に当てる加工法です。電子が工作物に当たると、電子がもっていた運動エネルギーが熱に変わり、当たった場所が溶けます(図2)。電子が加速電圧で速くなるしくみや、磁界で曲がるしくみは、電子の運動とローレンツ力で扱っています。
電子は、陰極と陽極の間に加えた加速電圧 で加速されます。電子の電荷を とすると、電子1個が得る運動エネルギーは です。電圧と仕事の関係は、電位の求め方で確かめられます。ビームの電流を とすると、毎秒 個の電子が当たるので、ビームの電力は次のようになります。
電子は電荷をもつので、磁界で進む向きを曲げられます。コイルがつくる磁界で電子の流れを1点に集めるはたらきを、レンズにたとえて電磁レンズといいます。磁界でビームの向きを変えれば、当てる場所を、機械を動かさずに素早く変えることもできます。
電子ビーム加工を、真空の中で行うのは、空気の分子があると、電子が分子にぶつかって散らばり、細いビームを保てず、エネルギーも失うからです。加工物は、真空の容器の中に入れます(図3)。
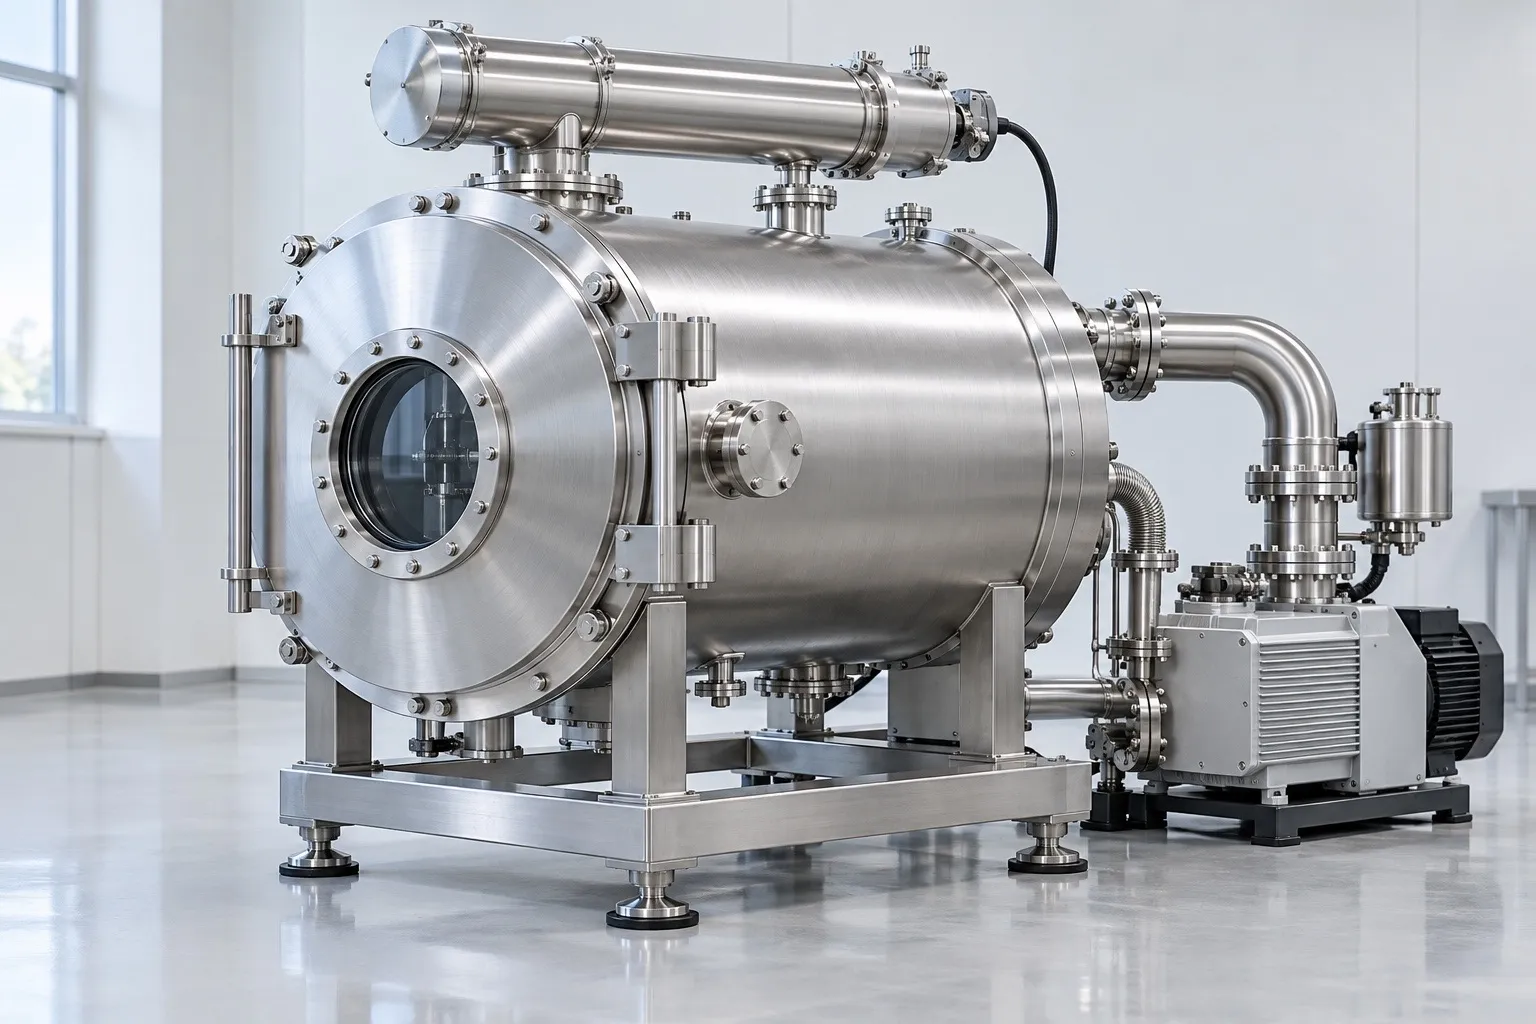
- 観察窓 容器の中を見る窓
- 容器 中の空気を抜いて真空にする
- 配管 空気を吸い出す通り道
- ポンプ 空気を抜く真空ポンプ
一般に、真空の中で加工するので、酸化や気泡が少なく、チタンやモリブデンなどの特殊な金属の溶接にも向くとされます。また、細く絞ったビームで、細く深い溶け込みが得られ、溶ける範囲が小さいので、熱ひずみも少なくなります。
レーザ光の性質:単色性・指向性・可干渉性
レーザ(LASER)は、Light Amplification by Stimulated Emission of Radiation の頭文字で、「誘導放出による光の増幅」という意味です。光を出す物質(レーザ媒質)にエネルギーを与える(励起する)と、そこを光が通るとき、その光とそろった光が新しく生まれ、光が増えます。これが誘導放出です。媒質の両端に鏡を置いて光を往復させ、増えた光の一部を、出力用の鏡から取り出したものが、レーザ光です(図4)。
レーザ光には、ふつうの光にはない、次の3つの性質があります。
- 単色性:波長がほぼ一つにそろっている
- 指向性:広がらずに、まっすぐ進む
- 可干渉性:光の波の位相がそろっている
光がそろっているので、レンズで、ごく小さなスポットに絞れます。小さく絞れば、エネルギー密度が高くなり、金属も溶かせます。
レーザの種類:CO2・YAG・ファイバ
加工に使うレーザは、レーザ媒質で種類が分かれ、種類によって波長がちがいます。
| 種類 | 波長 | 金属への吸収 |
|---|---|---|
| CO2 レーザ | 約 10.6 μm | 吸収されにくい |
| YAG レーザ | 約 1.06 μm | 吸収されやすい |
| ファイバレーザ | 約 1.06 μm | 吸収されやすい |
CO2 レーザは、二酸化炭素のガスを媒質とするレーザです。YAG レーザは結晶、ファイバレーザは光ファイバを媒質とし、どちらも波長は 1 μm 帯です。
光が材料に吸収されるかどうかは、波長で変わります。CO2 レーザの光は、金属では多くが反射されて、吸収されにくい一方、木材・プラスチック・紙・皮革などの有機物にはよく吸収されます。金属の加工には、吸収されやすい 1 μm 帯の、YAG レーザやファイバレーザが向きます。
レーザ加工:切断・溶接・穴あけ
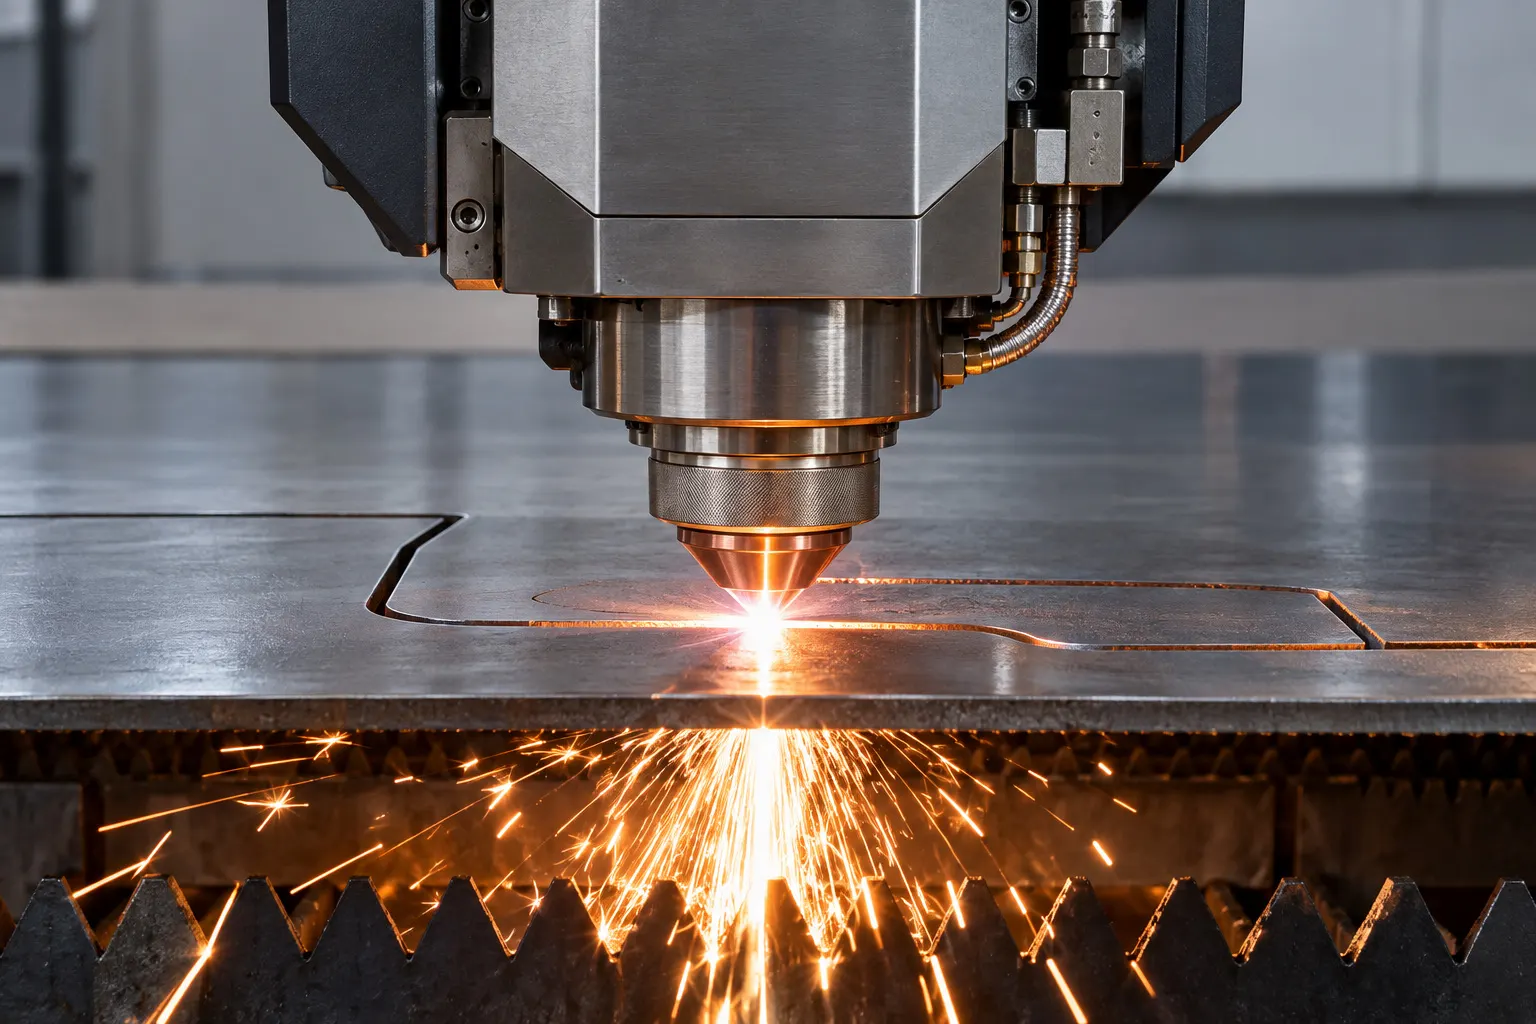
レーザ加工は、レーザ光をレンズで小さなスポットに集め、材料を溶かしたり、気化させたりして加工する方法です。主な使い道は、切断・溶接・穴あけです(図5)。
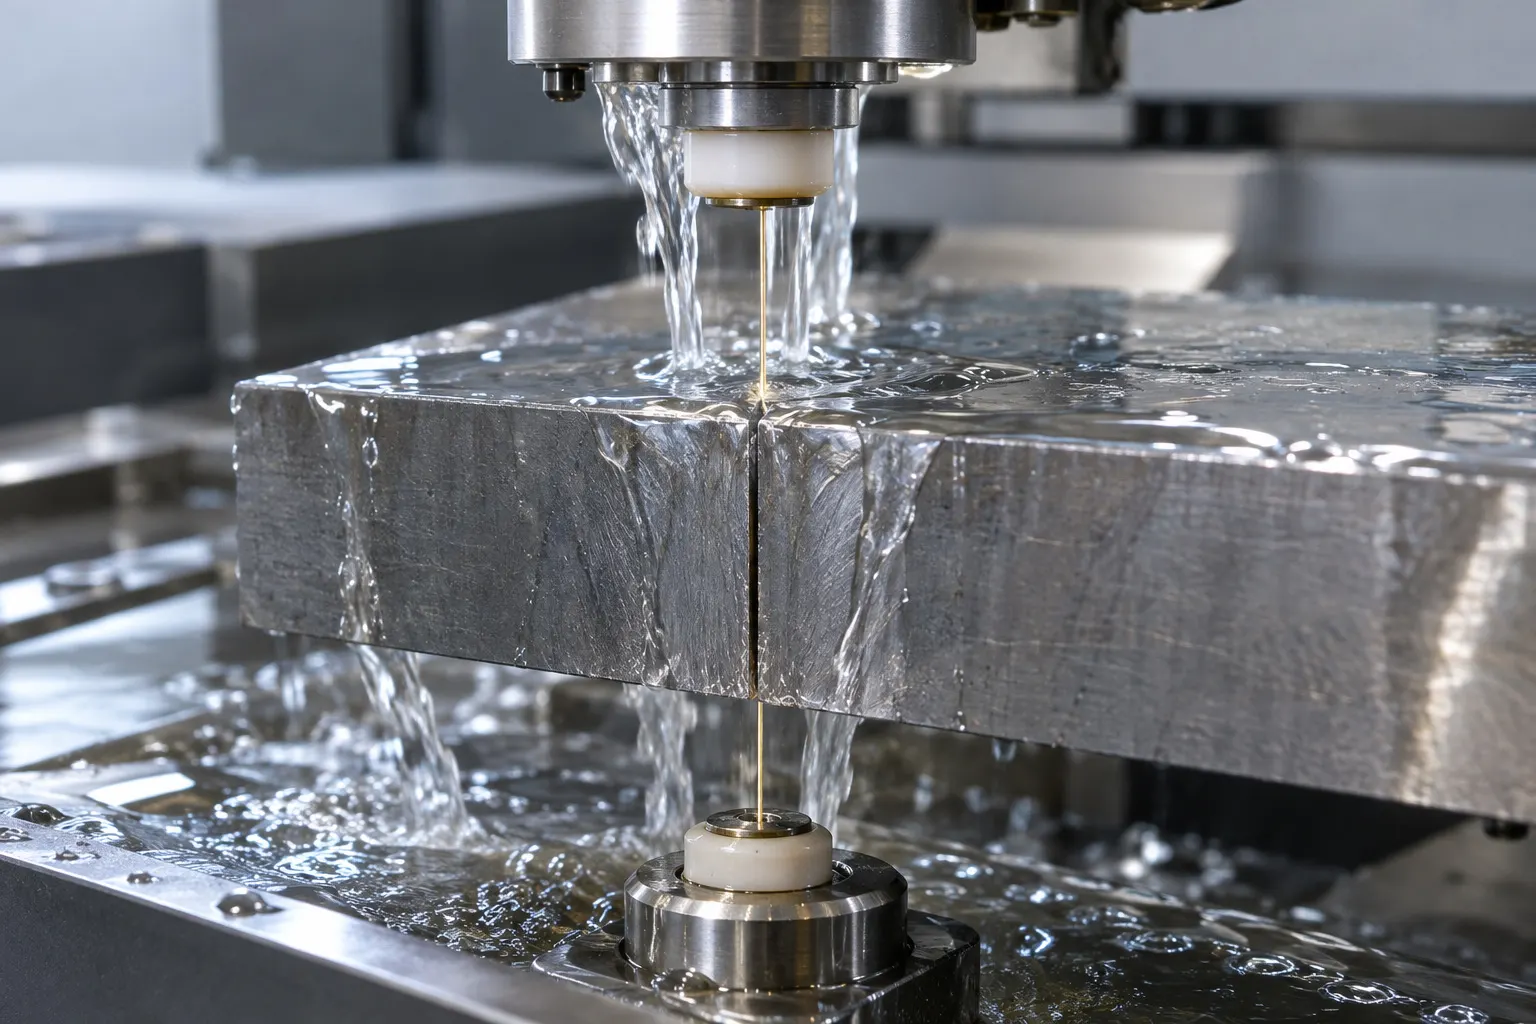
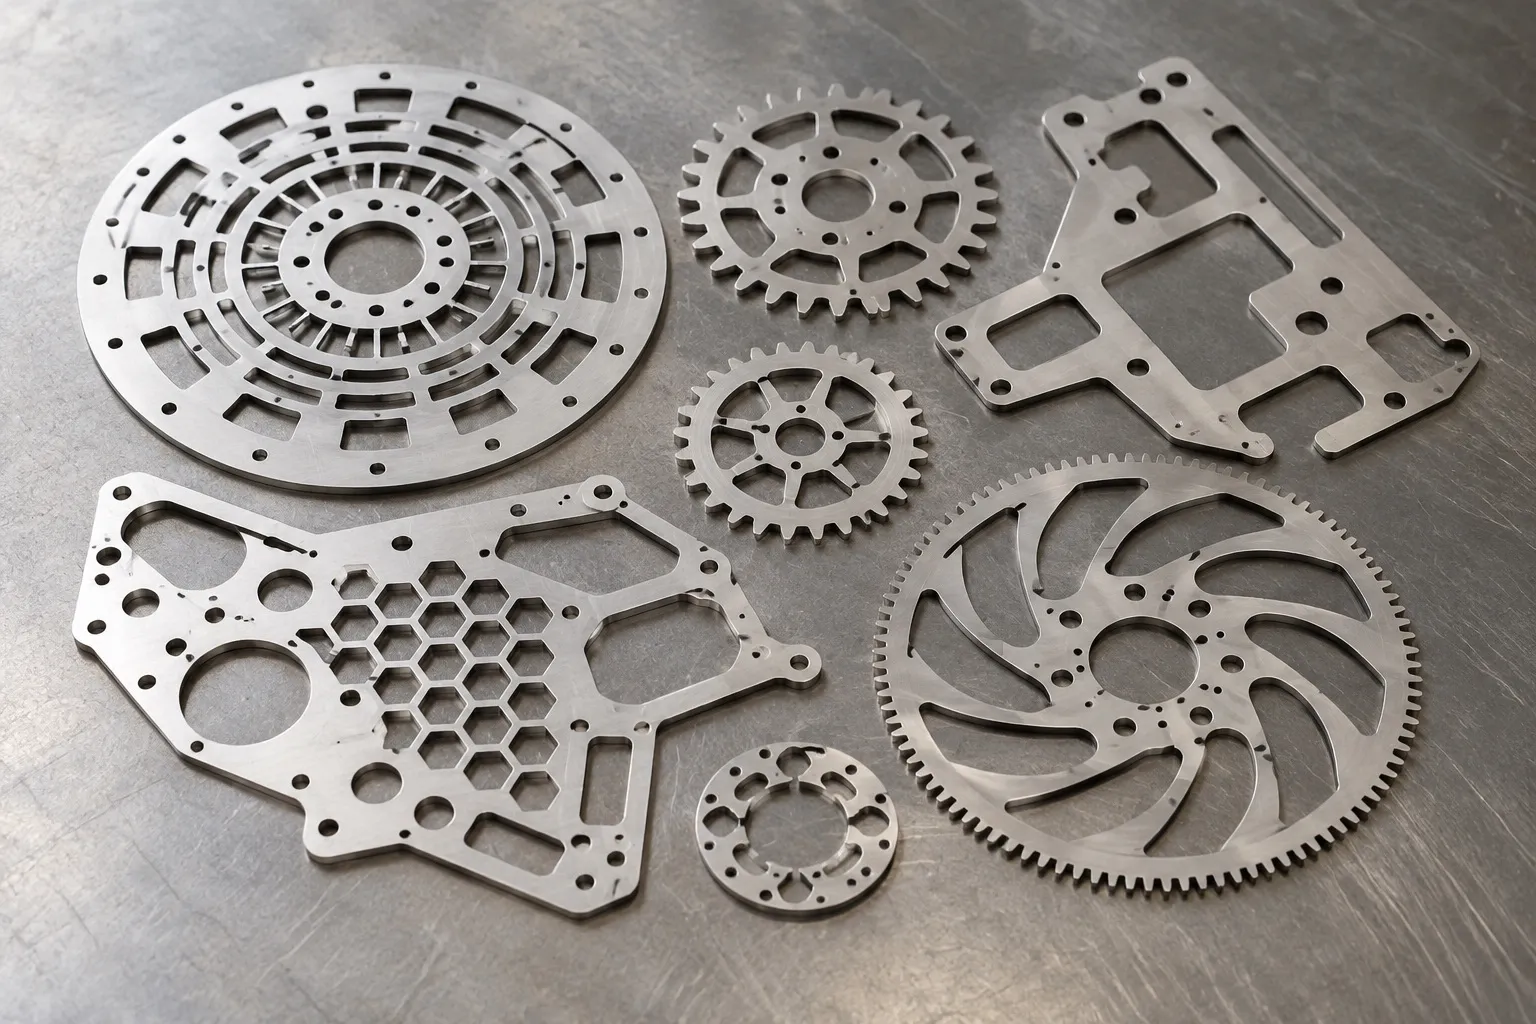
切断では、光を当てて材料を溶かし、一般に、ノズルから吹き付けるガスで、溶けた金属を取り除きながら、輪郭に沿って切り進みます。光を当てる位置を動かせば、穴や溝の多い複雑な形も切り出せます(図6)。
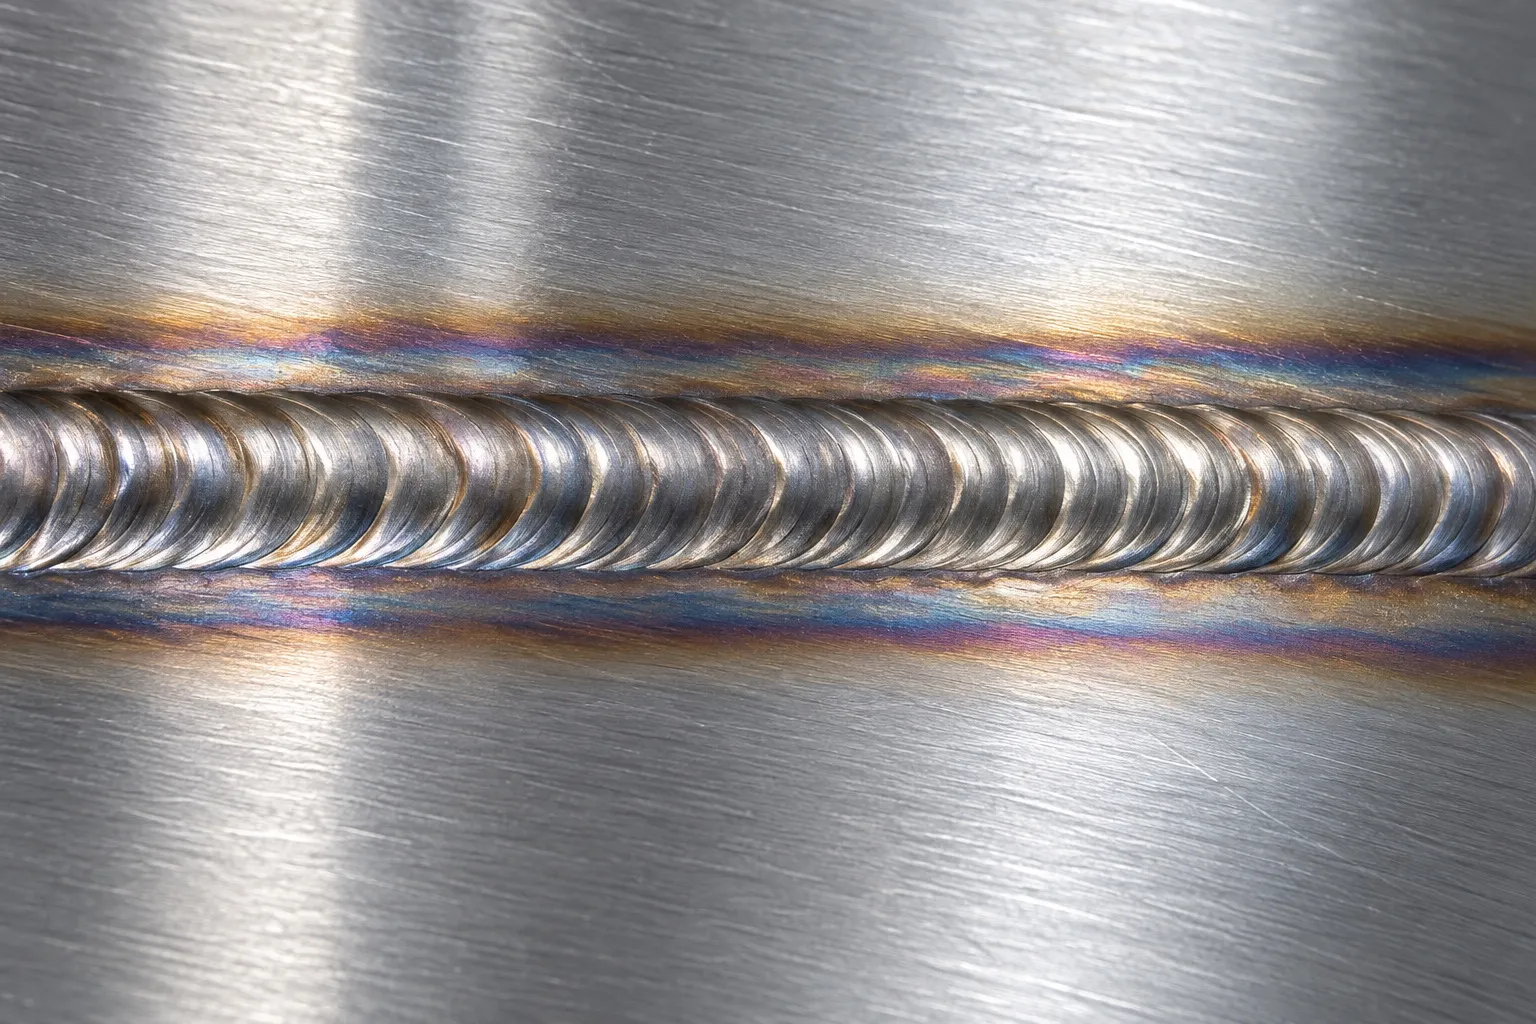
溶接では、2枚の板の継ぎ目に光を当てて溶かし、固めて接合します。溶けて固まった部分は、うろこ状の波紋が並ぶ線(ビード)として残ります(図7)。穴あけは、1点に光を当てて、小さな穴をあける加工です。
電子ビームとちがい、レーザ加工は、真空にする必要がなく、大気中で行えます。光は、空気の中を進めるからです。ただし、材料が光を反射する場合は、加工しにくくなります。CO2 レーザで金属が向かないのも、反射が大きいためです。
プラズマ加工:細く絞ったアークで切る
プラズマ加工(プラズマ切断)は、ノズルで細く絞ったアークの熱で金属を溶かし、高速のガスの流れで吹き飛ばして切る方法です。工作物を陽極にして、電極(陰極)との間にアークを立てます(図8)。
ノズルを通るガスは、アークの周囲を冷やします。すると、アークが細く絞られ(サーマルピンチ効果)、エネルギー密度の高い、高温のアークになります。アークの熱を使う点は、電気加熱の方式で扱ったアーク加熱と同じ仲間です。アーク加熱は、熱で金属を溶かして使い、プラズマ加工は、絞ったアークで溶かして、吹き飛ばします(図9)。
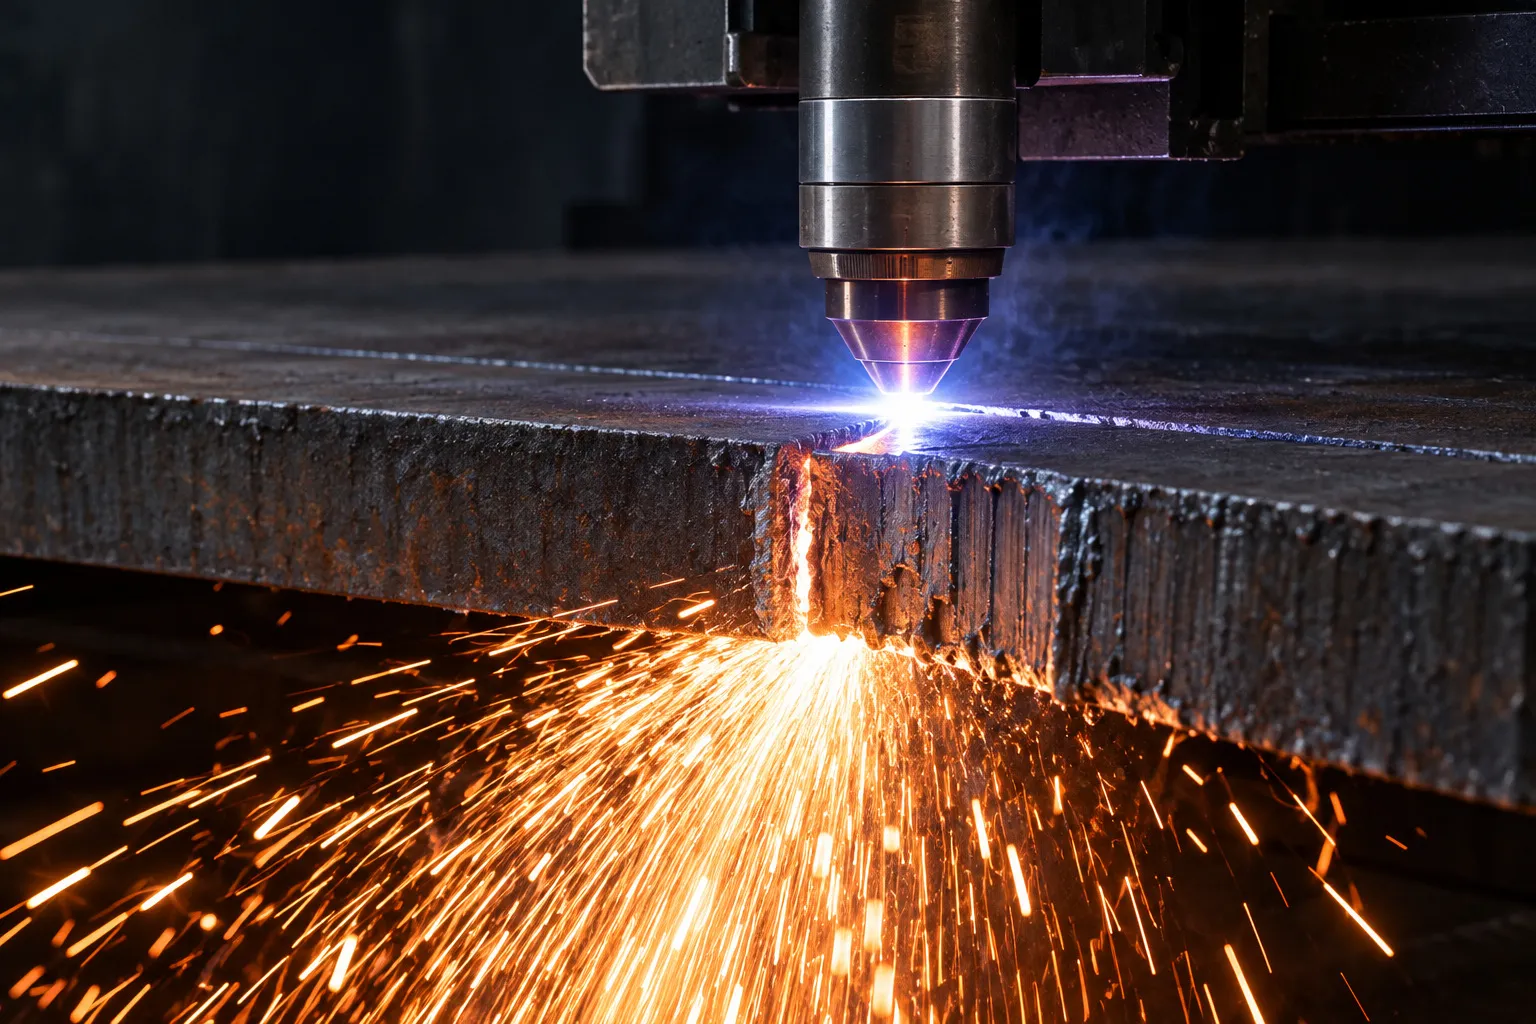
- ノズル アークを絞り、ガスを流す
- 光る部分 アークが金属に当たる
- 切り口 縦の筋が残る
- 火花 溶けた金属が吹き飛ぶ
- 鋼板 切られる金属
一般に、プラズマ加工は、ガス切断に比べて、熱の影響が小さく、高融点の金属も切断できるとされます。
3つの加工法を比べる
電子ビーム加工、レーザ加工、プラズマ加工を、エネルギーのもとと環境で比べます。
| 加工法 | エネルギーのもと | 環境 |
|---|---|---|
| 電子ビーム | 高速の電子の運動エネルギー | 真空の中 |
| レーザ | 光のエネルギー | 大気中でも行える |
| プラズマ | アークの熱と高温のガス | ガスを流しながら |
得意な加工は、次のとおりです。
| 加工法 | 主な加工 | 特徴 |
|---|---|---|
| 電子ビーム | 溶接など | 細く深い溶け込み |
| レーザ | 切断・溶接・穴あけ | 光を絞って使う |
| プラズマ | 切断 | ガス切断より熱の影響が小さい |
どれも、エネルギーを狭い範囲に集めて熱に変える加工で、工具は材料に触れません。一般に、狭い範囲に集めるので、熱の影響を受ける範囲(熱影響部)が小さくなります。
放電加工は、電極(工具)と加工液を使い、パルス放電の熱で削ります。ビーム加工は、電極を使わず、電子・光・アークのエネルギーを絞って使います。熱で材料を加工する点は同じです。放電加工のしくみは、放電加工で確かめられます。
例題で確かめる:エネルギー密度・電子ビーム・光の性質
解答と解説を見る
(1) 半径は です。
(2) 出力 を、面積で割ります。
(3) 半径は です。
です。確かめます。直径が なので、面積は になり、エネルギー密度は 16 倍です。
答え:(1) 0.0314 mm²、(2) 約 W/mm²、(3) 16 倍
解答と解説を見る
(1) 電圧 で加速された電子の運動エネルギーは、 です。
(2) 電流 は、毎秒 の電荷が流れることです。
(3) 毎秒の個数に、1個のエネルギーを掛けます。
確かめます。 となり、一致します。2400 W は 2.4 kW です。
(4) 必要な熱量を求め、電力で割ります。
答え:(1) J、(2) 個/s、(3) 2.4 kW、(4) 約 0.83 s
解答と解説を見る
(1) 正しい。電子が空気の分子にぶつからないよう、真空の中で行います。
(2) 正しい。光は空気の中を進めるので、真空にする必要はありません。
(3) 正しい。絞ったアークの熱で溶かし、ガスの流れで溶けた金属を吹き飛ばします。
(4) 誤り。空気中では、電子が空気の分子にぶつかって散らばり、細いビームを保てず、エネルギーも失います。電子の加速は、加速電圧が行います。
答え:(4)
解答と解説を見る
(1) (ア) 波長が一つにそろう性質は単色性、(イ) 広がらずに進む性質は指向性、(ウ) 位相がそろう性質は可干渉性です。そろった光は小さなスポットに絞れるので、エネルギー密度は (エ) 高くできます。
(2) 波長の比は、次のとおりです。
CO2 レーザの波長は、ファイバレーザの 10 倍です。金属では、CO2 レーザの光は吸収されにくいので、吸収されやすい 1 μm 帯のファイバレーザが向きます。
答え:(1) (ア) 単色、(イ) 指向、(ウ) 可干渉、(エ) 高く、(2) 10 倍、ファイバレーザ
よくある質問
電子ビーム加工は、なぜ真空の中で行うのですか。
空気の分子があると、電子が分子にぶつかって散らばり、細いビームを保てず、エネルギーも失うからです。また、真空の中なら、酸化や気泡が少なくなり、特殊な金属の溶接にも向きます。
レーザ光は、なぜ小さく絞れるのですか。
波長がそろい(単色性)、広がらずに進み(指向性)、位相がそろっている(可干渉性)ので、レンズで、ごく小さなスポットに集められるからです。小さく絞るほど、エネルギー密度が高くなります。
CO2 レーザとファイバレーザは、どう使い分けますか。
波長が、CO2 レーザは約 10.6 μm、ファイバレーザは約 1.06 μm です。CO2 レーザの光は、金属では吸収されにくく、木材やプラスチックなどの有機物に吸収されやすい性質があります。金属の加工には、吸収されやすい 1 μm 帯のファイバレーザや YAG レーザが向きます。
ビーム加工と放電加工は、どこがちがいますか。
放電加工は、電極と加工液を使い、パルス放電の熱で削ります。ビーム加工は、電極を使わず、電子・光・アークのエネルギーを絞って、熱で加工します。どちらも熱で加工する点は同じです。
思い出してみよう
答えを見る前に、まず自分で思い出してからタップしてください。
エネルギー密度とは何ですか? 直径を 1/10 に絞ると、どうなりますか?
出力をスポットの面積で割った値です。面積が 1/100 になるので、エネルギー密度は 100 倍になります。
電子ビーム加工を、真空の中で行うのはなぜですか?
空気の分子にぶつかると、電子が散らばり、細いビームを保てず、エネルギーも失うからです。
電子ビームの電力の式を書けますか?
電子1個の運動エネルギーが 、毎秒の個数が なので、 です。
レーザ光の3つの性質は何ですか?
単色性、指向性、可干渉性です。
CO2 レーザとファイバレーザの波長と、得意な材料は何ですか?
CO2 は約 10.6 μm で、有機物に吸収されやすく、ファイバは約 1.06 μm で、金属に吸収されやすいです。
プラズマ加工で、アークを細くするのは何ですか?
ノズルと、その中を流れるガスです。アークが絞られて、エネルギー密度が高くなります。
まとめ
- ビーム加工は、エネルギーを狭い場所に集める加工。エネルギー密度 は、絞るほど高くなる
- 電子ビーム加工は、真空の中で電子を加速し、電磁レンズで絞って当てる。電力は
- レーザ光は、単色性・指向性・可干渉性をもつので、細く絞れる。大気中で加工できる
- 波長は、CO2 レーザが約 10.6 μm、YAG・ファイバが約 1.06 μm。金属には 1 μm 帯が向く
- プラズマ加工は、ノズルで絞ったアークで溶かし、ガスの流れで吹き飛ばして切る